精密传动 · 卓越润滑 · 国产替代
谐波减速机作为工业机器人的"关节核心",直接决定设备的传动精度、运行稳定性与使用寿命,是现代智能制造中不可或缺的关键部件。据行业统计数据显示,谐波减速机的故障中,约70%与润滑不良直接相关。润滑脂作为谐波减速机的"血液",其性能直接影响柔轮与刚轮的啮合效率、柔性轴承的磨损程度,以及设备的整体运维成本。
优质润滑脂能形成稳定油膜,减少摩擦损耗、抑制噪音、延长设备寿命;反之则会导致磨损加剧、精度衰减、故障频发。当前,国内多数谐波减速机用户长期依赖进口润滑脂,但普遍面临"采购成本高、供货周期长、适配性不足"等困境。
• 进口润滑脂采购成本较国产产品高30%-50%
• 供货周期普遍在8-12周,影响生产计划
• 通用型配方无法精准适配不同速比减速机(速比范围50-320)
• 润滑不良导致的设备故障占总故障的70%
本案例客户为国内工业机器人制造商,专注于六轴工业机器人、协作机器人的研发与生产,产品广泛应用于汽车零部件装配、3C电子制造、物流仓储等领域。
应用部位:谐波减速机三大核心接触副——柔轮与刚轮啮合齿面、柔轮与柔性轴承接触面、波发生器滚动接触区域
工作温度:常温车间(0℃~40℃),部分户外应用低至-10℃
负载条件:中高负载(输出转矩50~150 N·m)
运行频率:频繁启停(日均动作次数超1000次)
技术要求:润滑脂需具备优异的触变性、抗磨性与长周期稳定性
客户此前一直采用某进口润滑脂,在长期使用中逐渐暴露诸多问题,严重影响生产效率与产品竞争力:
| 问题类别 | 具体表现 | 造成影响 |
|---|---|---|
| 磨损严重 | 运行8000小时后,齿面磨损量超0.02mm | 定位精度从±0.03mm衰减至±0.08mm,无法满足高精度加工需求 |
| 噪音超标 | 设备运行时谐波减速机啮合噪音达65dB以上 | 部分用于精密车间的机器人因噪音问题遭到客户投诉 |
| 寿命较短 | 原润滑脂有效寿命仅6000小时 | 需频繁停机更换,维护工时2小时/台,MTBF仅1.2万小时 |
| 成本压力 | 进口润滑脂单价为国产产品的1.8倍 | 年润滑脂采购成本超200万元,且供货周期长达10周 |
客户决定更换润滑脂的核心原因在于"解决痛点+降本增效":
原有润滑脂在中高负载工况下油膜稳定性不足,无法满足客户对设备寿命(目标MTBF≥2万小时)的升级需求
进口产品供货周期长、响应慢,难以匹配客户"小批量试产+大批量供货"的灵活生产模式
润滑脂为通用型配方,无法针对客户不同型号谐波减速机的速比差异(50~100)提供精准适配
进口产品价格高昂,且因汇率波动导致采购成本不可控,企业亟需降本方案
客户组织了严格的对比测试,在相同工况下对候选产品进行为期6个月的台架试验与装机测试:
| 测试项目 | 测试条件 | 威力摩 HMG 200K | 原使用产品 | 行业标准 |
|---|---|---|---|---|
| 四球磨斑直径 | GB/T 3142-2019 | 0.36mm | 0.42mm | ≤0.50mm |
| 分油率(8000h后) | NB/SH/T 0324-2010 | 12% | 18% | ≤15% |
| 结构恢复时间 | 触变性测试 | ≤30分钟 | 45分钟 | ≤60分钟 |
| 滴点 | GB/T 4929-1985 | >260℃ | 252℃ | ≥250℃ |
| 基础油类型 | - | PAO+合成酯 | PAO | 合成油 |
| 稠化剂类型 | - | 聚脲基 | 复合锂 | 聚脲/复合锂 |
装机测试结果:选取10台机器人进行装机试用,运行6个月后,HMG 200K润滑脂对应的谐波减速机齿面磨损量仅0.008mm,定位精度衰减≤±0.05mm,噪音降至58dB以下,完全满足客户需求。
最终决策:综合性能、成本、供货周期等因素,客户最终确定采用威力摩HMG系列润滑脂作为替代方案。
为确保替代效果,客户严格按照操作规范,步骤如下:
将待更换减速机拆解后,用专用清洗剂彻底清除原有润滑脂残留与金属磨屑,避免不同润滑脂混用导致性能失效。
根据不同型号减速机的容积需求(60型加注15g/台、80型加注25g/台、100型加注35g/台),采用定量加注枪进行加注,确保油量均匀。
✓ 精确计量加注后将减速机空载运行30分钟(转速1000r/min),使润滑脂充分渗透至各接触副,形成均匀油膜。
✓ 空载跑合对更换后的机器人进行精度测试(重复定位精度)、噪音测试与负载测试,合格后方可入库或出厂。
✓ 性能验证谐波减速机润滑脂更换时, < 清洗环节至关重要。残余旧脂与新脂可能发生化学反应,导致油膜强度下降。建议使用专用清洗剂,并确保在无尘环境下操作,避免 contaminants 进入减速机内部。
提升50%
运行12000小时后,齿面磨损量≤0.01mm,末端定位精度仍保持在±0.04mm以内
降低15%
设备运行噪音从65dB降至55~58dB,振动幅值减少30%,用户投诉率下降80%
提升108%
MTBF从1.2万小时提升至2.5万小时,润滑脂有效寿命达12000小时以上
全型号覆盖
通过微调润滑脂黏度,实现50~100速比全型号精准适配
| 效益类别 | 具体数据 | 年化收益(估算) |
|---|---|---|
| 维护成本降低 | 减少30% | 年节省维护费用约60万元 |
| 润滑脂采购成本 | 降低40% | 年节省采购费用约80万元 |
| 设备停机损失减少 | 故障率降低50% | 避免产能损失约150万元/年 |
| 产品竞争力提升 | 终端客户满意度提升 | 市场份额增加,品牌价值提升 |
谐波减速机依靠柔轮周期性的径向弯曲变形实现传动,润滑环境极为苛刻:
柔轮反复变形时,齿面摩擦产生的"附加应力"会加速柔轮疲劳,最终导致柔轮疲劳断裂。优质润滑脂能有效降低摩擦系数,延缓疲劳发生。
齿面磨损或润滑脂硬化会导致啮合间隙扩大,磨损产生的金属碎屑、油脂氧化形成的积碳都会破坏传动精度。
波发生器高速旋转产生的剪切热、柔轮薄壁结构散热差,易造成局部温升显著,最终导致润滑脂老化变质。
齿面缺乏润滑出现干摩擦,或润滑脂结块会产生冲击噪音,影响工作环境。
1. 基础油优选:采用PAO(聚α-烯烃)+合成酯复合基础油,兼顾低摩擦性与成膜性,避免使用矿物油(易氧化产生积碳)。
2. 稠化剂升级:选用聚脲基稠化剂,滴点>260℃,具备超高温稳定性与卓越的抗剪切性能,优于传统复合锂基脂。
3. 粘度精准设计:NLGI 2级稠度,平衡润滑分配性与油脂保持性,避免柔轮变形阻力过大。
4. 极压抗磨优化:添加适量极压抗磨剂,在齿面接触面积小、局部压力集中的工况下提供有效保护,同时避免过度添加导致柔轮腐蚀。
本次替代成功的核心在于"精准匹配需求+严格执行规范":
深入了解设备运行参数(温度、负载、转速、精度要求),避免盲目选型。
通过台架测试+装机试用的双重验证,确保替代产品性能达标,降低替代风险。
按照清洗、加注、老化的规范流程操作,避免因操作不当影响效果。
选择具备定制能力与全链服务的供应商,为后续优化提供保障。
1. 优先看适配性:不要单纯追求"进口品牌"或"低价产品",应结合自身减速机型号、负载、温度等工况,重点关注润滑脂的触变性、抗磨性、分油率等核心指标。
2. 小批量测试不可少:替代前务必进行小范围试用(建议至少5台设备,运行3个月以上),通过实际运行数据验证产品性能,避免直接批量更换导致生产风险。
3. 重视更换规范:更换时需彻底清除旧脂、精准控制加注量、完成老化处理,这三个环节直接影响润滑效果与设备寿命。
4. 关注全生命周期成本:不仅考虑采购成本,还要评估维护成本、停机损失、设备寿命等综合效益。
如果您正面临谐波减速机润滑失效、精度衰减、维护频繁等问题,或希望降低采购成本、摆脱进口依赖,欢迎咨询对接!
我们将根据您的减速机型号、工况参数提供精准选型建议,免费提供样品试用与装机测试指导,助您快速实现润滑系统升级。
立即拨打咨询热线:400-920-5357,获取专属解决方案!
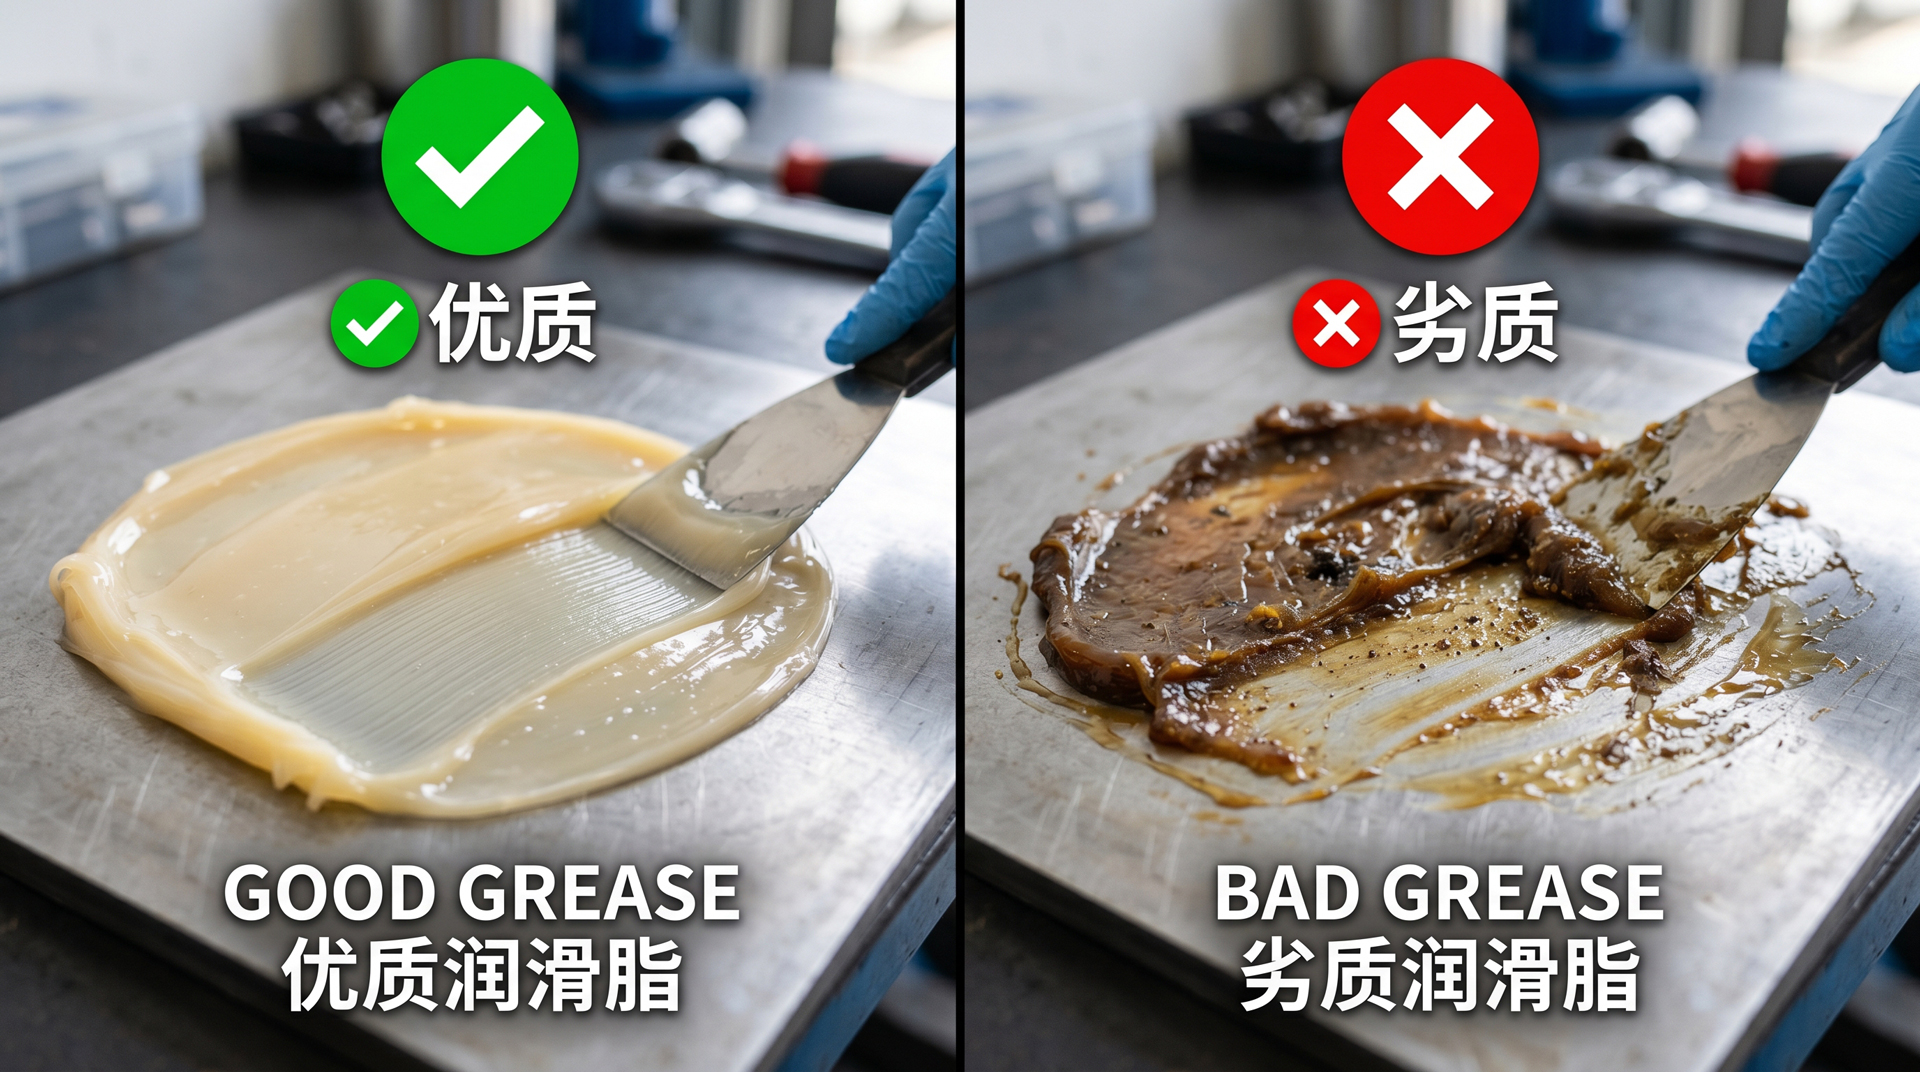
现在市场上的齿轮润滑脂产品质量参差不齐,很多购买者和使用者没... 【详情+】
润滑脂具有润滑、密封、填充空隙和防锈等多重功能,威力摩认为,... 【详情+】
 微信公众号
 抖音蓝V号
 TikTok
 视频号
 小红书号
 快手号
400电话:400-920-5357 联系手机:18963955860 联系邮箱:
tech@runsunsh.com 公司地址:
上海市松江区九亭工业园区120号
 400-920-5357