润滑脂是工业设备的"血液",承担润滑、密封、填充、防锈四大功能。其使用时时效性直接影响设备运行效率、维护成本和使用寿命。
衰退是一个复杂的物理-化学过程,包括热氧化降解、蒸发损失、机械剪切降解、分油(油分离)四大核心机制,其中热氧化降解是最重要的失效路径。
依据Arrhenius定律,温度每升高10°C,氧化速率约增加一倍,润滑脂寿命约减少50%。温度是影响润滑脂使用时时效性的最关键因素。
润滑脂是一种半固体润滑材料,由基础油(矿物油或合成润滑油)和增稠剂制备而成,并添加了各种功能性添加剂。其独特的胶体结构决定了其多重功能特性。
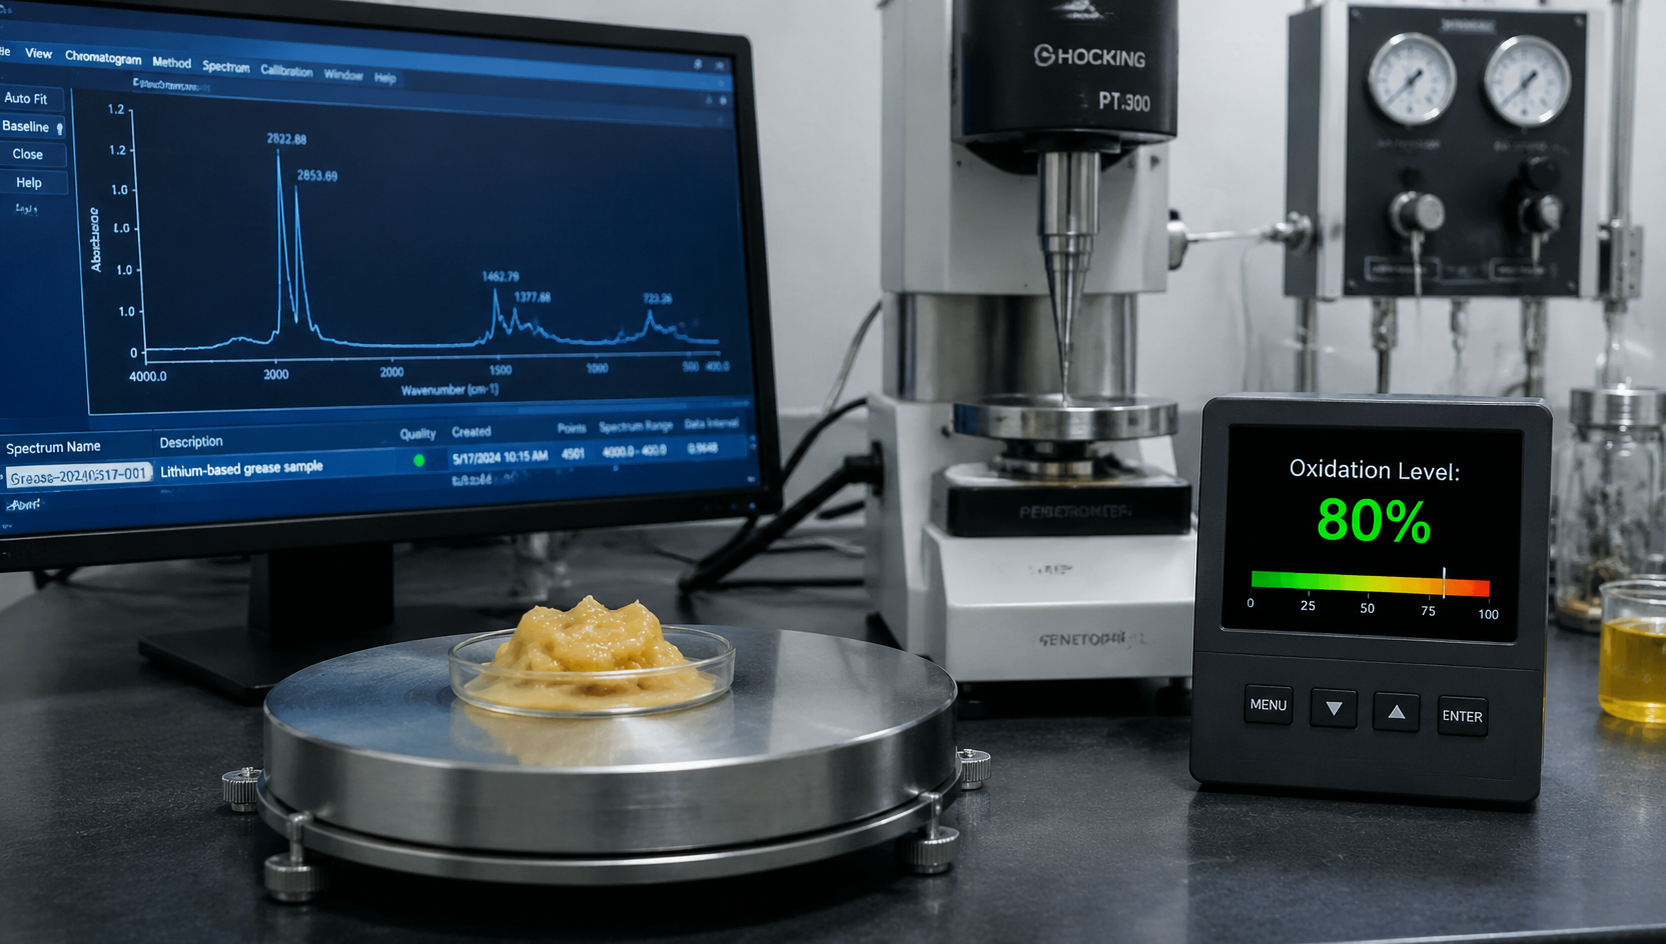
在高温和氧气作用下,基础油和增稠剂发生氧化反应,生成酸性物质、漆膜和油泥。温度每升高10°C,氧化速率约增加一倍。120°C下氧化进程显著加速,大量生成羧酸及氧化产物。
低分子量基础油组分在高温下蒸发,导致润滑脂变稠、结焦,丧失润滑能力。这是高温工况下润滑脂失效的重要路径之一。
在轴承等运动部件中,润滑脂受到持续机械剪切,胶体结构(增稠剂纤维网络)被破坏,导致稠度变化(变软或变硬),油分离倾向增加。
胶体结构不稳定时,基础油从增稠剂中分离出来。润滑脂变干、润滑性能下降;同时分离出的油可能导致泄漏和污染问题。
多重因素共同作用,温度是其中最关键的变量
| 温度影响维度 | 具体表现 | 数据支持 |
|---|---|---|
| 氧化速率 | 温度每升高10°C,氧化速率约增加一倍 | Arrhenius定律;120°C下氧化显著加速 |
| 润滑脂寿命 | 温度每升高10°C,寿命约减少50% | SKF、FAG等轴承制造商工程指南 |
| 油膜厚度 | 热老化后平衡油膜厚度显著降低 | 老化后出油率下降,润滑膜补充不足 |
| 表观变化 | 颜色从金色变为暗红棕色,出现干涸 | 120°C老化实验观察 |
📚 来源:Frontiers in Mechanical Engineering (2025) 发表基于温度和润滑脂类型的氧化速率模型,可预测润滑脂寿命。
氧化是润滑脂时效性衰退的核心化学机制,其过程呈现明显的多阶段特征。
| 加速氧化因素 | 作用机制 | 实际影响 |
|---|---|---|
| 金属磨屑催化 | Fe₂O₃、Fe₃O₄、铜、黄铜等金属及氧化物充当氧化催化剂 | 加速酸性产物生成,显著缩短润滑脂寿命 |
| 水分 | 水解反应 + 促进氧化 | 导致润滑脂乳化、软化、锈蚀金属表面 |
| 污染物 | 灰尘、颗粒物等提供氧化核 | 加速氧化进程,增加磨损 |
| 因素类别 | 影响机制 | 最佳实践 / 数据支持 |
|---|---|---|
| 包装因素 | 容器越大,重力压力越大,分油倾向越明显;密封不良导致灰尘、水分、氧气侵入 | 选择合适大小的包装;使用后及时密封;小包装更利于结构稳定 |
| 储存条件 | 高温加速氧化和分油;室外储存需防水布和防护罩 | 理想储存温度:低于35°C;遵循"先进先出"原则;未开封可储存3-5年 |
| 机械剪切 | 增稠剂纤维网络被剪切破碎;稠度变化;分油增加 | 滚动轴承机械老化研究表明,剪切显著改变流变特性和出油特性 |
| 负载与速度 | 高负载加速润滑脂挤出;高速产生更多摩擦热和搅拌热 | 变载荷/变速度产生应力疲劳,加速结构破坏 |
| 环境因素 | 水分、灰尘、腐蚀性气体、辐射等加速降解 | 防水、防尘、防腐蚀性气体;避免紫外线直射 |
| 运输装卸 | 坠落、倒置可能导致密封破损和结构破坏 | 轻拿轻放;竖直放置,禁止横放或倒置;完整防雨措施 |
事件:某制造企业混合两种不同品牌锂基润滑脂(误以为"同类可通用"),运行后轴承温度异常升高至报警阈值。
拆检发现:润滑脂硬化失效,轴承滚道出现磨损。
原因分析:虽然都是锂基脂,但增稠剂类型、添加剂配方可能不兼容,混合后出现结构破坏、分油增加、氧化加速。
教训:即使同为锂基脂,不同品牌、不同配方也可能不兼容,应避免混合使用。
设备特点:主电机每分钟倒顺车多次,主轴电机线圈易发热,热量迅速传导至电机轴承。
问题:轴承润滑脂流失快,烧坏电动机,经常停产抢修(几乎1-2个月一次)。
解决方案:
效果:抢修频率显著降低,设备可靠性提升。
来源:SKF轴承技术资料
失效定义:润滑脂在服役期间,因物理或化学变化而无法继续履行其核心职责——分离摩擦表面、减少磨损、散热与防锈。
主要失效模式:
关键数据:约36%的轴承失效源于润滑不当(SKF工程指南)。
问题:机器人关节温度过高,影响定位精度和设备寿命。
五类成因:电机固有发热、减速机摩擦发热、润滑脂搅拌热、环境温度高、散热条件差。
系统化解决思路:
| 指标类型 | 具体指标 | 评估意义 |
|---|---|---|
| 物理指标 | 稠度(锥入度)、分油率、蒸发损失 | 反映胶体结构稳定性和基础油保持能力 |
| 化学指标 | 酸值、氧化诱导期、添加剂含量 | 反映氧化程度和剩余寿命 |
| 性能指标 | 四球磨损、梯姆肯OK值、FZG齿轮试验 | 反映实际润滑性能 |
| 状态监测 | 定期取样分析、在线监测、红外光谱 | 实时掌握润滑脂健康状态 |
准确评估工况(温度、负载、速度、环境等),选择合适类型(锂基、聚脲基、复合锂基、全氟聚醚等),考虑兼容性,避免不同类型润滑脂混合。
✓ 源头把控加脂前清洁加油口和工具,使用专用工具防止污染。填充量一般为轴承腔的1/3-1/2,避免过多或过少。
✓ 精确计量根据润滑脂寿命、工况条件、设备制造商建议综合确定补脂周期,避免润滑脂降解对轴承寿命产生不利影响。
⏱ 周期管理定期检测温度、振动、噪声等参数,定期取样检测关键指标。发现润滑脂失效前兆,及时更换。建立设备润滑档案,分析趋势。
✓ 数据驱动如果您正面临润滑脂选型困难、设备润滑失效频发、维护成本高昂等问题,或希望建立科学的润滑管理体系,欢迎咨询对接!
我们将根据您的设备型号、工况参数提供精准选型建议,免费提供样品试用与装机测试指导,助您快速实现润滑系统升级,延长设备使用寿命。
立即拨打咨询热线:400-920-5357,获取专属解决方案!
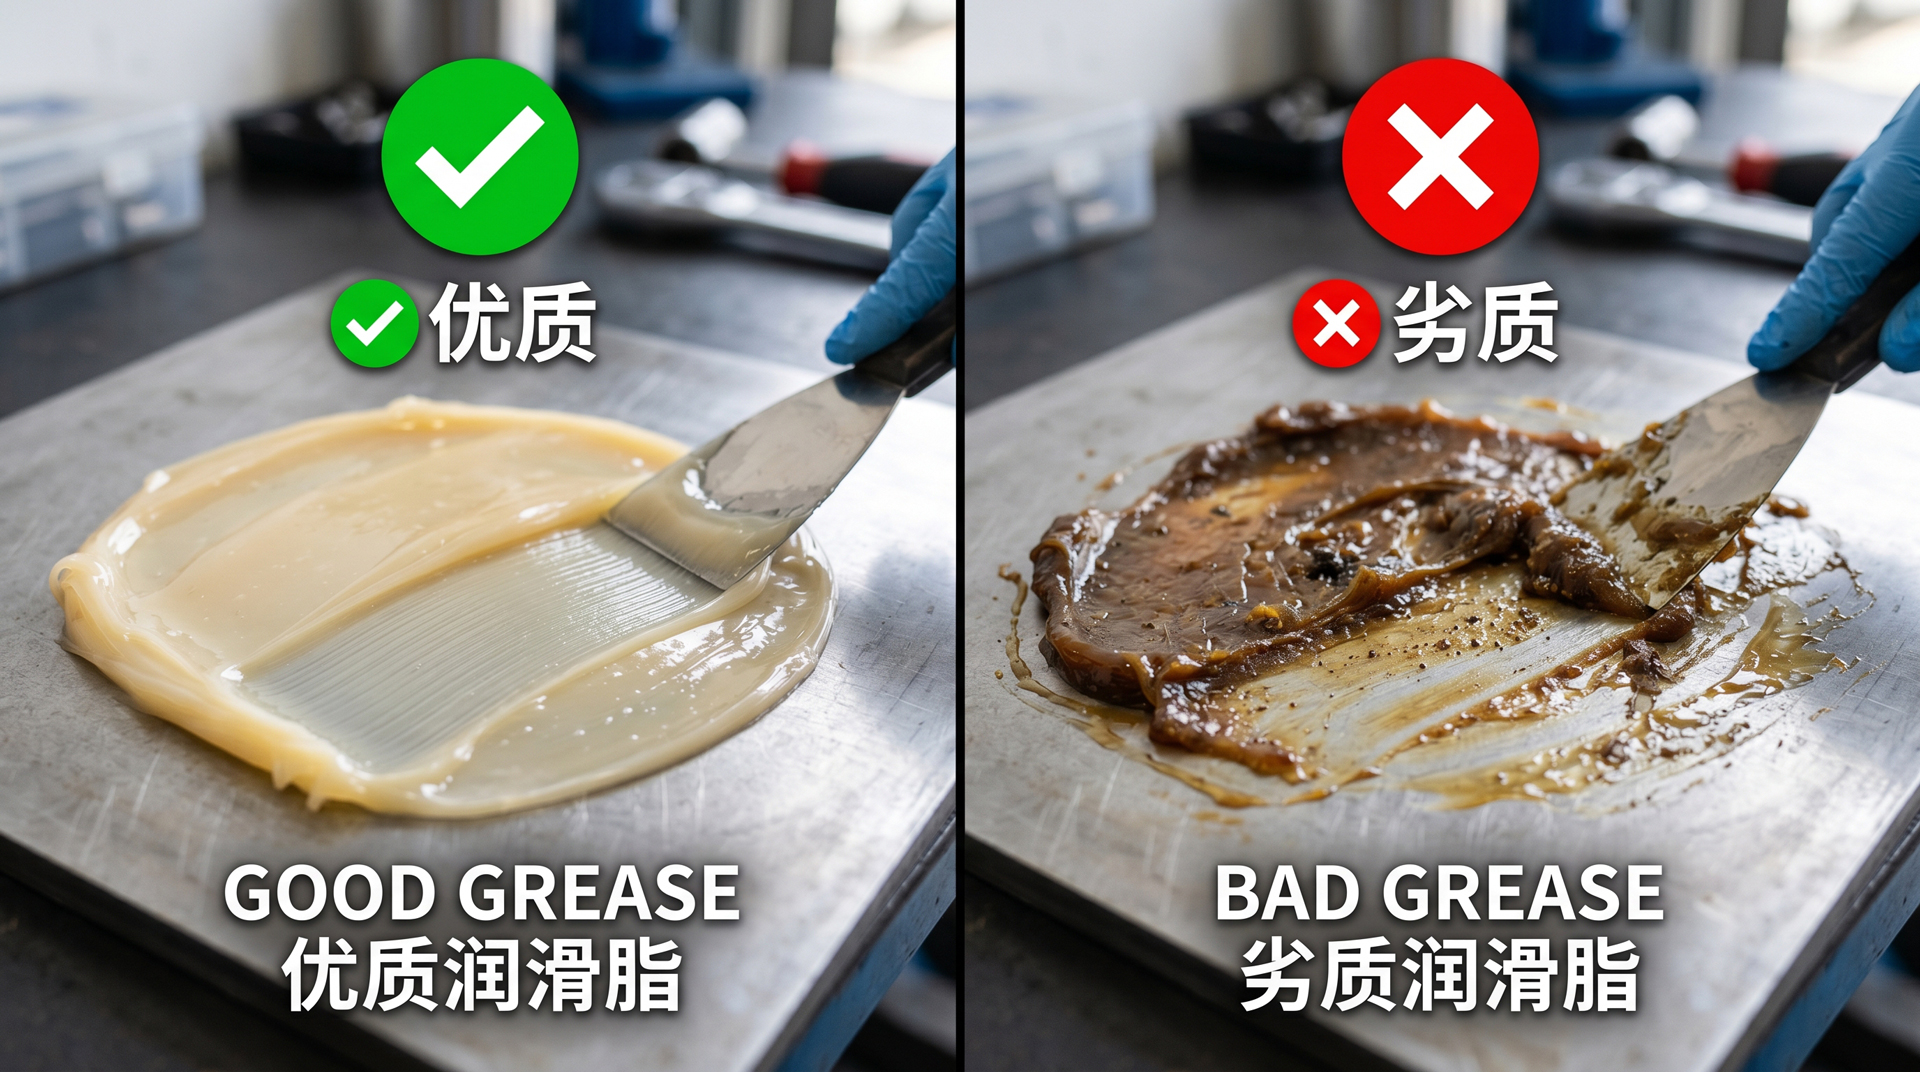
现在市场上的齿轮润滑脂产品质量参差不齐,很多购买者和使用者没... 【详情+】
润滑脂具有润滑、密封、填充空隙和防锈等多重功能,威力摩认为,... 【详情+】
 微信公众号
 抖音蓝V号
 TikTok
 视频号
 小红书号
 快手号
400电话:400-920-5357 联系手机:18963955860 联系邮箱:
tech@runsunsh.com 公司地址:
上海市松江区九亭工业园区120号
 400-920-5357